Der elektrische Stoßofen
Gautschi | MARUS SCHLAGER, Forschung und Entwicklung
Der elektrische Stoßofen
Ein neuer Maßstab für die nachhaltige Aluminiumverarbeitung.
Die metallurgische Industrie befindet sich in einem grundlegenden Wandel, der durch steigende Energiekosten, strengere Umweltauflagen und das globale Streben nach einer CO2-armen Produktion vorangetrieben wird. Gasbeheizte Öfen geraten aufgrund ihrer Schadstoffemissionen, der Volatilität der Brennstoffversorgung und hoher Betriebskosten zunehmend unter Druck.
Produzenten setzen daher verstärkt auf die Elektrifizierung als strategischen Weg in die Zukunft. Moderne Walzwerke und Gießereien sind auf der Suche nach Technologien, die nicht nur die CO2-Emissionen reduzieren, sondern auch eine höhere Prozessstabilität, einen planbaren Energieverbrauch und langfristige Betriebssicherheit gewährleisten. Vor diesem Hintergrund stellt die Einführung des ersten elektrisch beheizten Stoßofens der EBNER GROUP einen entscheidenden Schritt in die nächste Generation nachhaltiger und effizienter Wärmebehandlungssysteme dar.
OFENDESIGN UND BETRIEBSWEISE
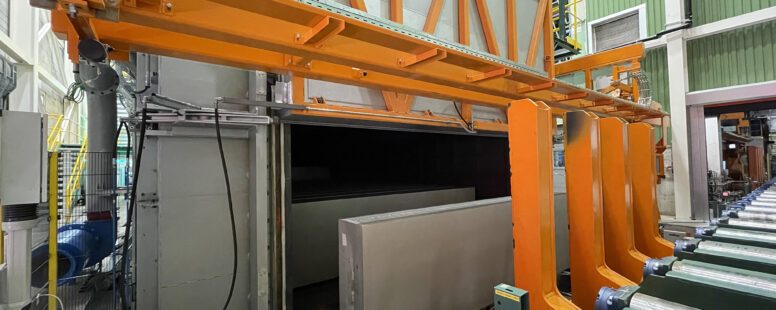
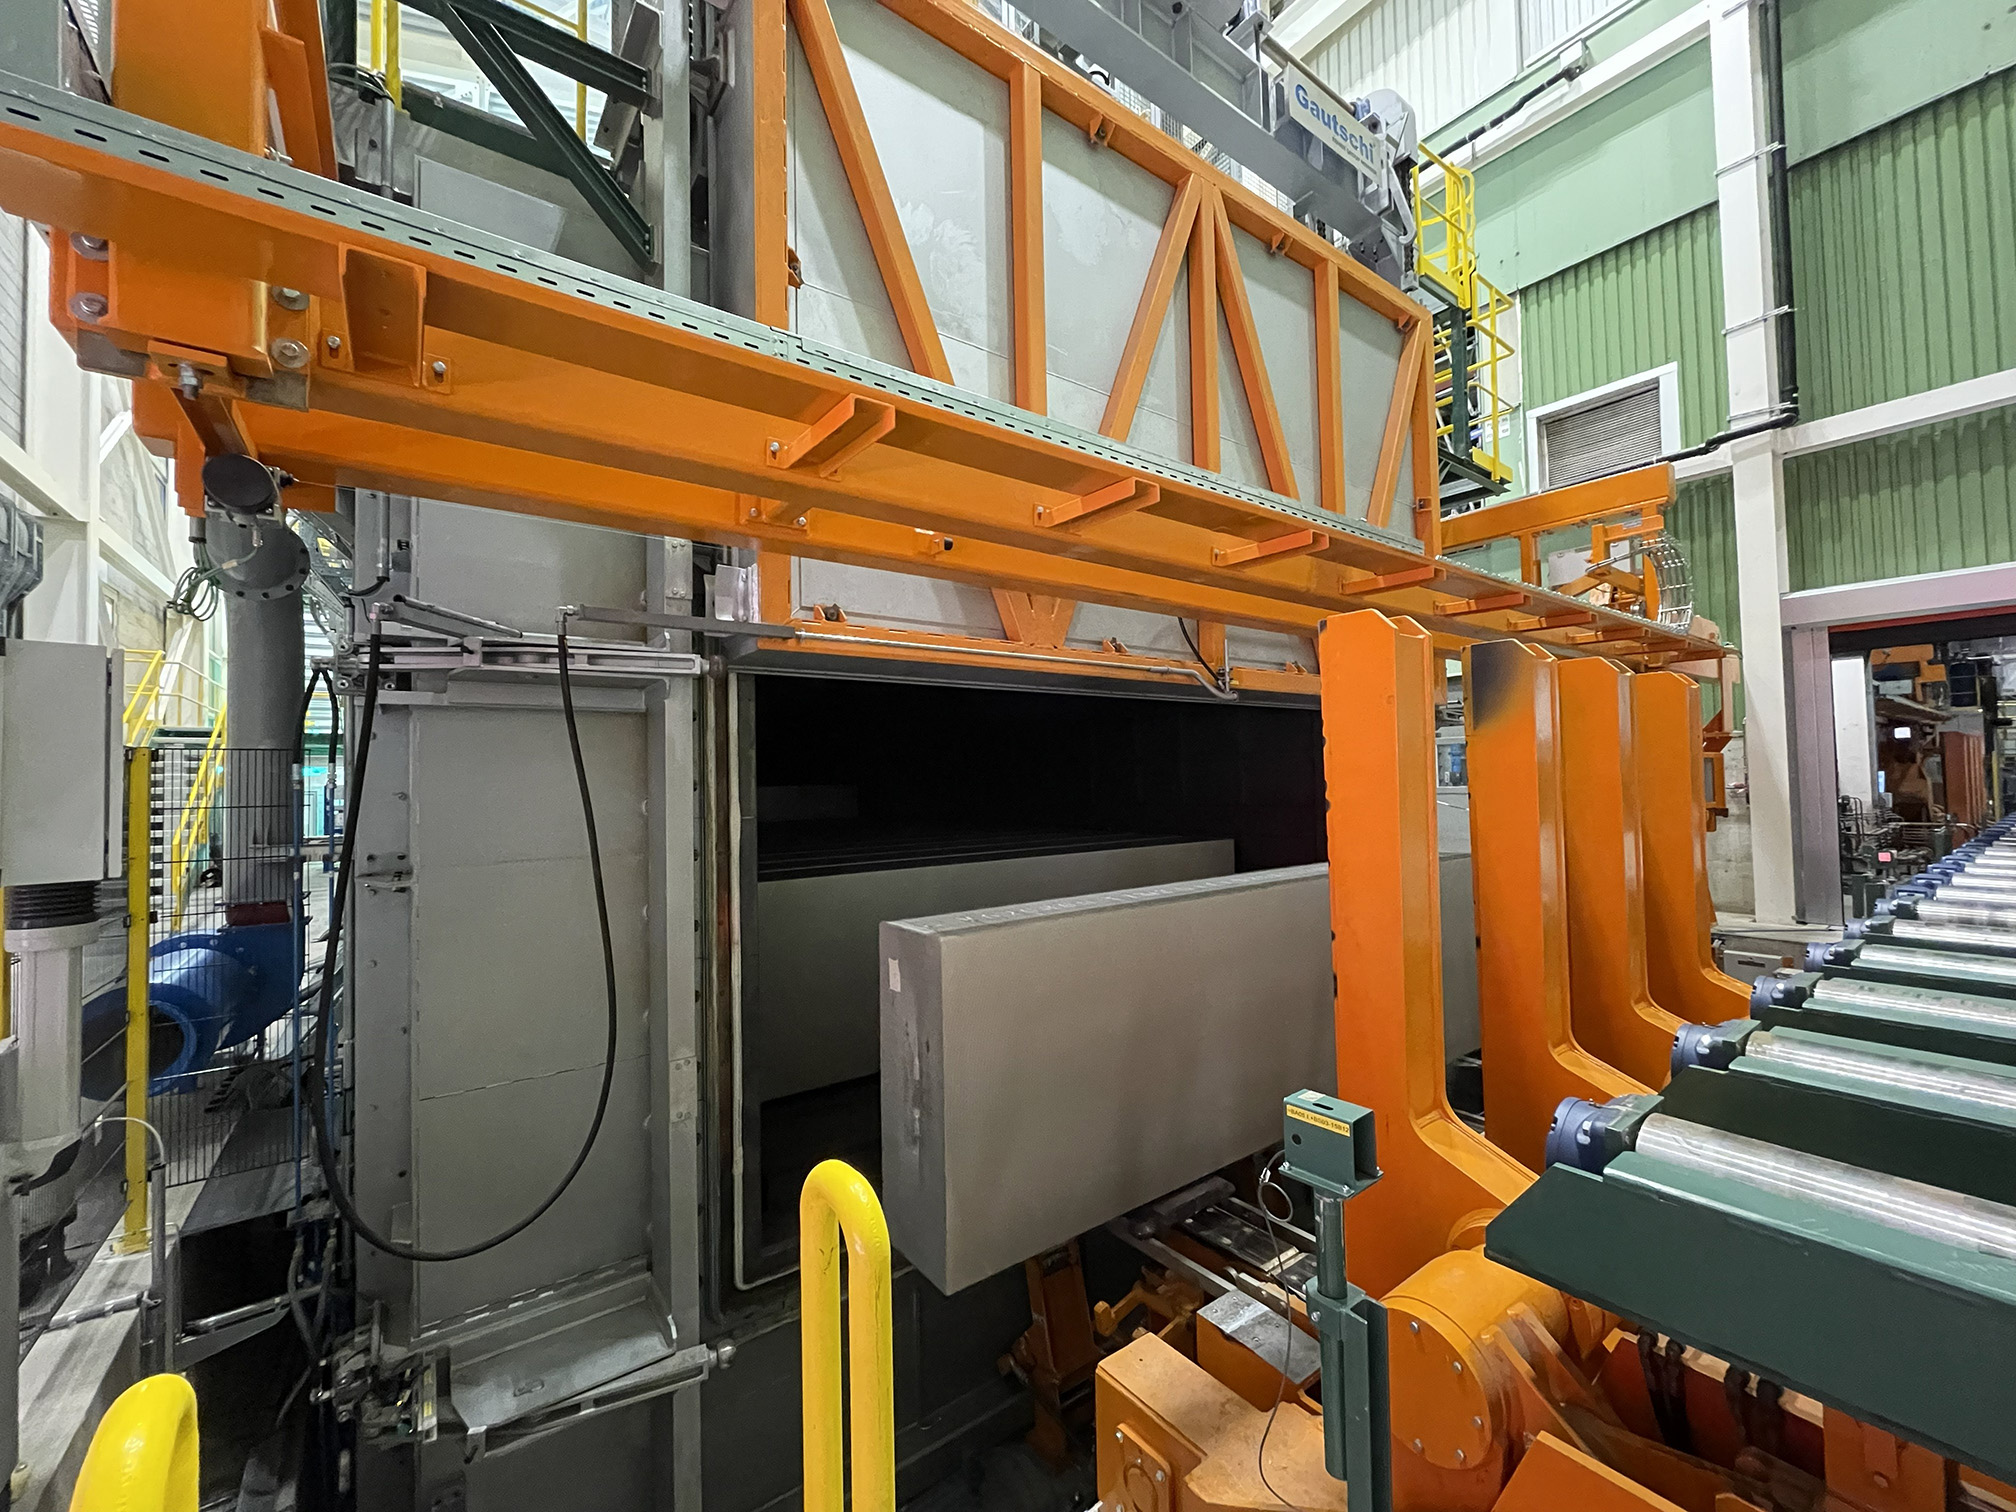
Der Stoßofen stellt die modernste Lösung für das Wiedererwärmen und Homogenisieren von Aluminium-barren in Walzwerken dar. Im semikontinuierlichen Betrieb bietet er außergewöhnliche Prozessstabilität, hohe Durchsätze und eine gleichmäßige Wärmebehandlung über sämtliche Barrenabmessungen hinweg.
Im Inneren der tunnelförmigen Ofenkammer stehen die Walzbarren auf Schienen und bewegen sich als dicht gepackte Charge durch den Ofen. Mit jedem neu eingebrachten Barren schiebt ein Stoßmechanismus die gesamte Ofenladung um eine Position weiter. Der Ofen ist dabei in drei spezialisierte Prozesszonen unterteilt. Zuerst werden die Barren in der Vorwärmzone nahe dem Ofeneingang mithilfe der heißen Ofenatmosphäre aus den nachgelagerten Zonen vorgewärmt. Anschließend gelangen die Barren in die Aufheizzone, in der sie auf die vorgesehene Wärmebehandlungstemperatur gebracht werden. Abschließend durchlaufen die Barren die Haltezone, in der die vollständige Homogenisierung der Barrentemperatur sichergestellt wird.
Der Wärmebehandlungsprozess läuft vollständig automatisiert ab. Sobald das Walzwerk einen Barren anfordert, öffnet sich die Ausgangstür des Ofens und die mechanische Austragsvorrichtung zieht den Walzbarren auf seinen Gleitschuhen aus dem Ofen. Während der Barren auf einen Rollgang platziert wird, werden die Gleitschuhe vollautomatisch zum Ofeneingang zurücktransportiert. Dort werden sie erneut auf
den Schienen positioniert, während bereits der nächste Walzbarren vermessen, zentriert, angehoben und aufgesetzt wird. Nach dem Öffnen der Eingangstür schiebt ein leistungsstarker Hydraulikzylinder den neuen Barren in den Ofen und bewegt damit die gesamte Charge um eine Position weiter. Dieser optimierte Zyklus gewährleistet einen kontinuierlichen Produktionsfluss und ermöglicht die Bereitstellung eines Barrens etwa alle fünf bis sechs Minuten.
Die elektrischen Heizelemente sind nahe dem Ofendach installiert und in verschiedene Heizregister unterteilt. Sie liefern eine Leistung von bis zu 820 kW pro Register. Mit vier Registern pro Ofenzone ergibt sich eine gesamte installierte Heizleistung von 10,1 MW. Für Montage- und Wartungsarbeiten können die Heizelemente einfach mittels Hallenkran ein- und ausgebaut werden. Die hochbeständigen Heizelemente ermöglichen die stufenlose Leistungsregelung und dadurch eine präzise Temperaturführung und einen hocheffizienten Anlagenbetrieb.
VORTEILE DES ELEKTRISCHEN STOSSOFENS DER EBNER GROUP
Der größte Vorteil des elektrischen Stoßofens liegt in der deutlich höheren Energieeffizienz, denn im Gegensatz zu konventionellen gasbeheizten Öfen entstehen keine Wärmeverluste durch austretendes Abgas. Der elektrische Stoßofen arbeitet als vollständig geschlossenes System, innerhalb dessen die Ofenatmosphäre kontinuierlich umgewälzt wird. Dadurch sind die Wärmeverluste minimiert und ein außergewöhnlich effizienter Anlagenbetrieb sichergestellt.
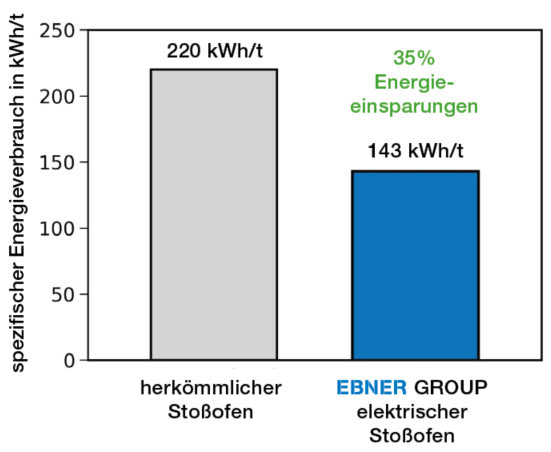
Darüber hinaus reagieren die elektrischen Heizelemente wesentlich schneller und präziser als klassische Brenner. Das führt zu einer verbesserten Temperaturgleichmäßigkeit und kürzeren Aufheizzeiten durch die optimale Nutzung der Überziehtemperaturen. Dank dieses optimierten Konzepts konnte der Energiebedarf für die Erwärmung und Homogenisierung auf lediglich 143 kWh pro Tonne reduziert werden. Dies entspricht einer Energieeinsparung von 35 % gegenüber herkömmlichen Stoßöfen.
Durch den Einsatz elektrischer Heizelemente ist außerdem die Anlagenkomplexität erheblich reduziert. Teils verschleißanfällige und wartungsintensive Komponenten wie Gasregelstrecken, Brennersysteme, Verbrennungsluftgebläse, Verbrennungsluftleitungen, Abgasleitungen sowie Emissionsminderungssysteme entfallen vollständig. Dadurch ist die Anlage kompakter, zuverlässiger, einfacher zu bedienen und einfacher zu warten.
Daraus ergeben sich folgende Vorteile:
- Kürzere geplante Wartungsstillstände
- Geringerer Ersatzteilbestand
- Reduzierter Platzbedarf der Anlage
- Weniger Inspektionen erforderlich
- Keine Brennereinstellung oder regelmäßige Verbrennungsoptimierung notwendig
- Keine Verbrennungsrückstände oder Rußbildung
- Höhere Ofenverfügbarkeit und niedrigere Wartungskosten
AUSBLICK
TECHNISCHE DATEN OFENKAPAZITÄT
| Parameter | Wert |
| max. Barrenabmessungen | 4.850 x 2.330 x 540 mm |
| max. Barrengewicht | 15 t |
| max. Ofenkapazität | 450 t |
| max. Anzahl Barren | 30 |
PROZESSPARAMETER
| Parameter | Wert |
| Anzahl der Zonen | 5 |
| Durchsatz beim Austragen | 150 t/h |
| Zykluszeit | ca. 6 min |
| max. Ofentemperatur | 680 °C |
| Gesamtleistung der Elektroheizung | 10,1 MW |
| CO2-Emissionen | Keine direkten CO2-Emissionen |
| NOx-Emissionen | Keine direkten NOx-Emissionen |
ERGEBNISSE DER LEISTUNGSTESTS
| Parameter | Wert |
| Aufheizzeit | 480 min |
| Spezifischer Energieverbrauch | 143 kWh/t |
| Temperaturgleichmäßigkeit | ± 2,5 °C |
| Mittlere Gehäusetemperatur bei 540 °C Prozess | < 45 °C |